Artykuł sponsorowany
Pył, odpady i przestoje — jak organizacja obróbki drewna wpływa na pracę plotera
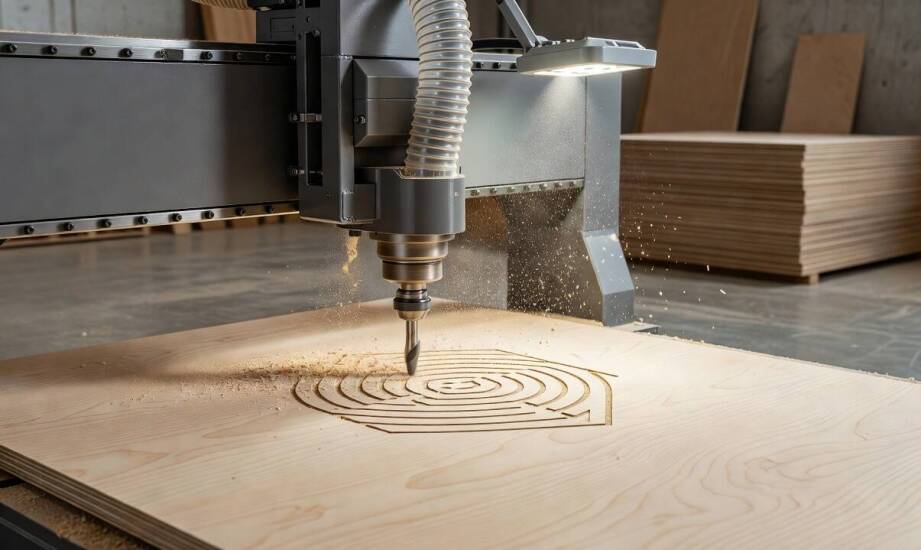
Rozpoczęcie nowej serii frezowania płyt drewnianych często obnaża braki w organizacji stanowiska pracy. Szybko gromadzące się wióry oraz pył ograniczają widoczność linii cięcia, zmuszając operatora do cyklicznego wstrzymywania maszyny. Narzędzia tracą swoją fabryczną ostrość w przyspieszonym tempie, a jakość krawędzi ulega zauważalnemu pogorszeniu. Taka sytuacja ma miejsce, gdy układ odpylający nie radzi sobie z objętością generowanych odpadów, a sam rozkrój materiału nie został zoptymalizowany. Przemysłowa obróbka drewna wymaga precyzyjnej synchronizacji parametrów maszyny z infrastrukturą towarzyszącą.
Wpływ układu odpylania na żywotność frezów i płynność pracy
Skuteczne odsysanie pyłu bezpośrednio u źródła zapewnia stałą widoczność ścieżki narzędzia roboczego. Brak drobnych cząstek unoszących się nad blatem roboczym pozwala operatorowi swobodnie kontrolować przebieg cięcia. Jeśli infrastruktura ssąca zawodzi, osiadający pył zaciera punkty orientacyjne na obrabianej płycie. Wymusza to dodatkowe kontrole wizualne i opóźnia realizację kolejnych etapów zlecenia.
Obróbka drewna i materiałów drewnopochodnych generuje zróżnicowane frakcje odpadów. Narzędzia skrawające wytwarzają jednocześnie grube wióry oraz bardzo drobny pył, który stanowi największe wyzwanie dla instalacji. System ssący musi charakteryzować się odpowiednim podciśnieniem, aby skutecznie przechwycić obie te frakcje z okolic wrzeciona. Brak stabilności w tym obszarze błyskawicznie obniża jakość realizowanych operacji.
Niewydolny system odprowadzania wiórów drastycznie przyspiesza proces tępienia krawędzi tnących. Odpady zablokowane w strefie roboczej powodują, że frez wielokrotnie uderza w ten sam urobek. Zwiększone tarcie podnosi temperaturę narzędzia i generuje dodatkowe obciążenie dla całego układu mechanicznego. Odpowiednio dobrana prędkość przepływu powietrza eliminuje to zjawisko i wydłuża okres między kolejnymi ostrzeniami.
Brak drożności w kanałach odciągowych skutkuje powstawaniem ciemnych przypaleń na obrabianych krawędziach. Zablokowane wokół frezu gorące wióry podnoszą temperaturę materiału. Pogarsza to jakość wykończenia i wymusza drastyczną redukcję prędkości posuwu. Zapychanie osłony pyłowej sprawia, że czyszczenie stanowiska trzeba wykonywać znacznie częściej, co obniża dobową wydajność całego zakładu.
Utrzymanie stabilnych parametrów obróbki wymaga bezbłędnego współdziałania maszyny z urządzeniami peryferyjnymi. Specjaliści z firmy DMPlot dobierają rozwiązania CNC pod kątem specyfiki konkretnego zakładu produkcyjnego. Pozwala to uniknąć sytuacji, w której niewydolny odciąg dławi potencjał wysokiej klasy sprzętu. Odpowiednia konfiguracja zapobiega również zmianom głębokości frezowania wynikającym z zalegania wiórów pod arkuszem.
Znaczenie nestingu i dopasowania obszaru roboczego
Zaawansowane planowanie rozkroju, znane jako nesting, ogranicza ilość odpadów do absolutnego minimum. Oprogramowanie sterujące rozmieszcza poszczególne elementy na arkuszu tak, by maksymalnie wykorzystać dostępną powierzchnię płyty. Zwarte ułożenie detali skraca puste przejazdy narzędzia między kolejnymi punktami wejścia. Generuje to mniejsze straty materiałowe i zauważalnie redukuje pobór energii elektrycznej podczas cyklu.
Algorytmy odpowiedzialne za nesting analizują kształty detali pod kątem wspólnych krawędzi. Takie podejście umożliwia wykonanie jednego cięcia rozdzielającego dwa sąsiadujące elementy. Rozwiązanie to skraca dystans pokonywany przez głowicę roboczą i zmniejsza ogólne zużycie mechaniczne prowadnic. Integracja oprogramowania z systemem sterowania pozwala na błyskawiczne generowanie ścieżek dla skomplikowanych projektów.
Optymalne wykorzystanie formatu płyt zależy od fizycznych parametrów obszaru roboczego. Przemysłowy ploter frezujący do drewna musi odpowiadać rozmiarom materiałów najczęściej stosowanych w danym zakładzie. Dopasowanie pola pracy do standardowych gabarytów surowca eliminuje konieczność wstępnego formatowania arkuszy. Pozwala to w pełni zautomatyzować proces i zmniejszyć ryzyko błędów podczas ręcznego pozycjonowania.
Powtarzające się zatrzymania maszyny stanowią jasny sygnał ostrzegawczy dla kadry technicznej. Jeśli operator spędza większość zmiany na usuwaniu zatorów pyłowych, problem leży w organizacji infrastruktury. Zła strategia rozkroju połączona z niedrożnymi rurami spiętrza przestoje produkcyjne. Uporządkowanie tych dwóch aspektów przynosi natychmiastową poprawę płynności i przywraca założone tempo pracy.
Synergia technologii warunkiem wydajnej produkcji
Efektywna praca z materiałami drewnopochodnymi wymaga całościowego podejścia do stanowiska obróbczego. Sam katalogowy opis sprzętu nie gwarantuje osiągnięcia wysokich wskaźników produkcyjnych. Skutecznie zaprojektowany system odpylania utrzymuje higienę strefy cięcia i chroni narzędzia przed przedwczesnym zużyciem. Z kolei algorytmy optymalizujące ułożenie elementów obniżają koszty surowca i skracają czas obróbki.
Parametry techniczne napędu głównego stanowią tylko jeden z elementów układanki. Moc wrzeciona jest ważnym czynnikiem, jednak o ostatecznym wyniku w równej mierze decyduje drożny odciąg oraz przemyślany nesting. Prawidłowa synchronizacja tych obszarów pozwala zachować powtarzalność produkcji i chroni warsztat przed przestojami. Zintegrowane środowisko pracy uwalnia pełen potencjał technologiczny całego parku maszynowego.
Kategorie artykułów
Polecane artykuły

Estetyka i funkcjonalność spienionych płyt PCV w designie wnętrz

Skuteczne metody czyszczenia zboża przed skupem

Estetyczne mosty i korony – jak wybrać najlepsze rozwiązanie?
