Artykuł sponsorowany
Jak zorganizować warsztat pod cięcie laserowe, żeby zachować bezpieczeństwo i rytm produkcji
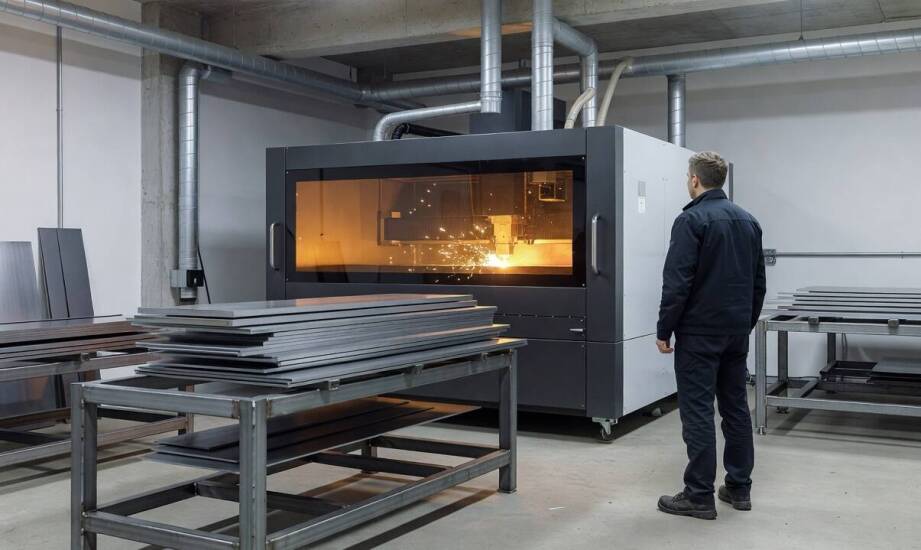
W warsztacie produkcyjnym maszyny do obróbki materiałów i strefy odkładcze często rywalizują o tę samą przestrzeń. Zbyt ciasne ustawienie sprzętu wymusza na operatorach manewrowanie arkuszami surowca w bardzo wąskich przejściach. Sytuacja ta znacząco zwiększa ryzyko uszkodzenia materiału i potęguje zmęczenie fizyczne pracowników. Prawidłowa organizacja hali pozwala uniknąć tego typu problemów. Zaplanowanie bezkolizyjnych ciągów komunikacyjnych i odpowiedniej infrastruktury technicznej zapewnia bezpieczeństwo pracy oraz płynność procesów produkcyjnych. Przemyślany układ stanowisk eliminuje wąskie gardła, co ułatwia terminową realizację złożonych projektów.
Wentylacja, bezpieczeństwo i optymalne rozmieszczenie maszyn
Odciąg dymu i pyłów powstających podczas cięcia chroni drogi oddechowe personelu przed szkodliwymi oparami i lotnymi związkami organicznymi. Skuteczna wentylacja ma równocześnie kluczowe znaczenie dla kondycji samego urządzenia. Bieżące usuwanie zanieczyszczeń zapobiega osadzaniu się nalotu na elementach optycznych, co pomaga utrzymać stabilną moc wiązki tnącej. System lokalnej wentylacji wyciągowej wyposażony w filtry HEPA oraz wkłady z węglem aktywnym musi gwarantować odpowiedni przepływ powietrza. Konkretne parametry wydajności zależą zawsze od zaleceń producenta dla danego modelu i kubatury obszaru roboczego. Wygenerowanie lekkiego podciśnienia w komorze sprawia, że toksyczne substancje nie przedostają się na halę.
Fizyczne umiejscowienie urządzeń pomocniczych wpływa bezpośrednio na ergonomię. Ustawienie kompresora powietrza i magazynu arkuszy tuż przy obszarze roboczym skraca dystans pokonywany przez operatora. Minimalizuje to ryzyko zarysowania płytek z akrylu czy arkuszy sklejki w trakcie ich ręcznego przenoszenia. Strefa przeznaczona na gotowe detale powinna znajdować się po przeciwnej stronie względem głównego wejścia i magazynu. Oddzielenie tych przestrzeni sprawia, że ścieżki dostarczania materiału i odbioru wyciętych elementów nie krzyżują się ze sobą.
Wybierając ploter laserowy do zakładu, należy dostosować format jego stołu do najczęściej obsługiwanych formatów surowca. Odpowiednio duży obszar roboczy ogranicza konieczność uciążliwego dzielenia grafiki na mniejsze sekcje. Sam rodzaj powierzchni nośnej również determinuje jakość cięcia. Stół typu plaster miodu sprawdza się bardzo dobrze przy cienkich materiałach, skutecznie redukując niepożądane odbicia wiązki. Stół nożowy lub pinowy lepiej radzi sobie z grubszymi płytami, zapobiegając powstawaniu śladów przypaleń na spodniej warstwie produktu.
Workflow produkcji, integracja maszyn i kontrola jakości
Stabilny rytm produkcji wymaga wdrożenia powtarzalnych procedur operacyjnych. Praca zawsze zaczyna się od starannego przygotowania materiału, czyli oczyszczenia jego powierzchni i weryfikacji płaskości na stole. Następnie pracownik wgrywa plik wektorowy do oprogramowania sterującego ruchem głowicy. Niezbędnym krokiem jest wykonanie próbki testowej na niewielkim odpadzie z tej samej partii materiału. Praktyka ta umożliwia precyzyjne dobranie mocy, prędkości oraz ogniskowej bez ryzyka zniszczenia pełnowartościowego arkusza. Dopiero po potwierdzeniu jakości krawędzi można bezpiecznie uruchomić ciągłą produkcję.
Nowoczesne zakłady często decydują się na łączenie różnych technologii w ramach jednego gniazda produkcyjnego. Zestawienie maszyn do cięcia światłem i obróbki wiórowej zauważalnie redukuje zapotrzebowanie na transport wewnętrzny. Wspólne oprogramowanie typu CAM pozwala na sekwencyjne planowanie operacji cięcia i frezowania z poziomu jednego komputera. Wycięty element trafia natychmiast na sąsiednie stanowisko, gdzie przechodzi dalszą obróbkę mechaniczną. Integracja tych procesów skraca czas całkowity cyklu i zmniejsza ryzyko nawarstwiania się błędów montażowych.
Weryfikacja dokładności wymiarowej bezpośrednio przy maszynie pozwala na błyskawiczne wychwycenie odchyleń. Operatorzy wykorzystują suwmiarki i specjalne wzorniki, by sprawdzić zgodność wyciętych kształtów z dokumentacją techniczną. Równie ważna pozostaje wnikliwa ocena wizualna, która ujawnia ewentualne przypalenia lub zmatowienia materiału. Regularna kontrola jakości na wczesnym etapie zapobiega przekazywaniu wadliwych serii do działu pakowania.
Decyzje dotyczące układu stanowisk i integracji systemów wentylacyjnych mocno rzutują na wydajność całego zakładu. Likwidacja wąskich gardeł ułatwia przyjmowanie większej liczby zleceń bez rozbudowy hali. Z obserwacji katowickiej firmy DMPlot wynika, że właściwa organizacja przestrzeni obniża koszty eksploatacyjne i zmniejsza awaryjność sprzętu. Przedsiębiorstwo dostarczające plotery laserowe oraz plotery frezujące CNC zwraca uwagę, że odpowiedni dobór akcesoriów i maszyn musi iść w parze z przemyślaną logistyką wewnątrzzakładową. Takie podejście daje gwarancję, że park maszynowy będzie pracował stabilnie i bez niespodziewanych przestojów.
Kategorie artykułów
Polecane artykuły
Estetyka i funkcjonalność spienionych płyt PCV w designie wnętrz
Skuteczne metody czyszczenia zboża przed skupem
Estetyczne mosty i korony – jak wybrać najlepsze rozwiązanie?
