Artykuł sponsorowany
Jak ustawić obroty, posuw i głębokość, by frezowanie drewna w serii było powtarzalne
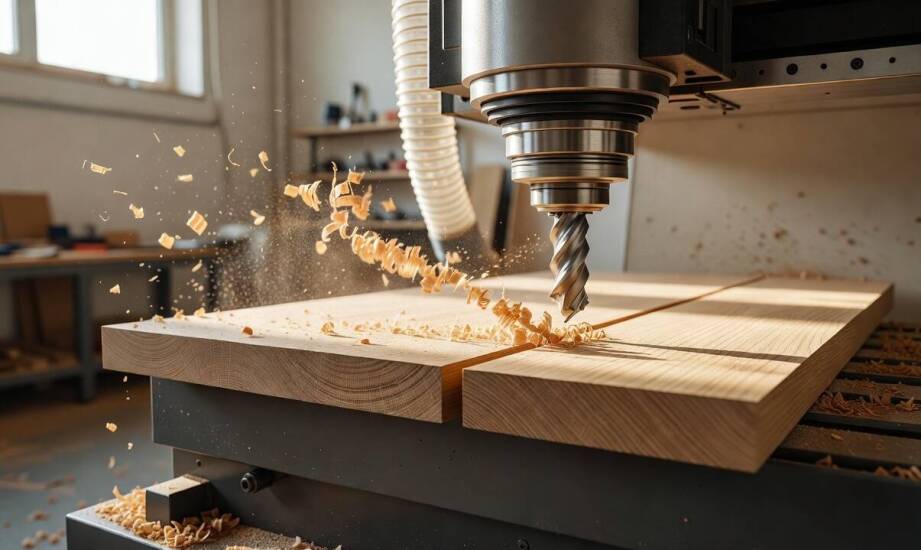
W produkcji seryjnej frezowania drewna nawet najmniejsza zmiana obrotów, posuwu lub głębokości przejścia błyskawicznie wpływa na jakość krawędzi, czas cyklu oraz liczbę materiałowych odrzutów. Producenci okien, drzwi i mebli oczekują powtarzalnych rezultatów przy wysokich nakładach, gdzie każda sekunda pracy maszyny ma znaczenie ekonomiczne. Zrozumienie mechaniki skrawania pozwala wyeliminować drgania, przypalenia i wyszczerbienia bez konieczności ciągłej zmiany narzędzi czy materiału wsadowego. Długotrwała praca maszyny potęguje błędy kalibracyjne, dlatego wdrożenie optymalnych wartości bazowych to podstawa rentowności całego zakładu obróbczego.
Jak obroty, posuw i głębokość wpływają na obróbkę drewna
Prędkość obrotowa wrzeciona bezpośrednio kształtuje temperaturę w strefie kontaktu ostrza z materiałem. Zbyt szybki ruch obrotowy wywołuje nadmierne tarcie, co błyskawicznie prowadzi do przypalenia powierzchni oraz przyspieszonego stępienia krawędzi tnącej. Zgodnie z normami obróbczymi, prędkość skrawania dla drewna miękkiego wynosi od 60 do 90 m/s. W przypadku gatunków twardych wartości te obniża się do poziomu 50–80 m/s. Gatunki takie jak dąb czy jesion charakteryzują się większą gęstością i wymagają surowszego przestrzegania dolnych limitów obrotów. Utrzymanie tych przedziałów zapobiega degradacji termicznej włókien drzewnych i wydłuża żywotność ostrzy.
Prędkość posuwu odpowiada za prawidłowe odprowadzanie wióra z pola pracy. Zbyt wolny przesuw materiału względem frezu powoduje nagrzewanie strefy cięcia. Zbyt agresywny posuw generuje silne drgania, pogarszając gładkość frezowanej płaszczyzny. W przypadku frezarek CNC pracujących w miękkim drewnie z narzędziem o średnicy 6 mm optymalne parametry wynoszą często od 18 000 do 22 000 obrotów na minutę przy posuwie rzędu 4000–6000 milimetrów na minutę. Szybkie chłodzenie jest kluczowe w procesie automatycznym, gdzie operator nie ingeruje ręcznie w detale zjeżdżające z linii produkcyjnej. Prawidłowo dobrana prędkość posuwu skutecznie chłodzi narzędzie poprzez wyrzut wióra.
Duży ubytek materiału wymaga rozłożenia obróbki na kilka płytszych przejazdów roboczych. Jednorazowe zagłębienie na pełną grubość drastycznie zwiększa siły skrawania i wywołuje wibracje całego układu. Praktyka warsztatowa pokazuje, że zbieranie materiału warstwami po 3 do 6 milimetrów zapewnia znacznie lepszą stabilność wymiarową. Frezowanie płytkie ale szybkie pozwala maszynie CNC płynnie pokonywać łuki i narożniki, gdzie występują nagłe przeciążenia. Taka strategia chroni wrzeciono przed awarią i gwarantuje uzyskanie gładkiej powierzchni bez wyrywów.
Sztywność układu i dobór narzędzi w produkcji wielkoseryjnej
Parametry skrawania zależą nie tylko od rodzaju drewna, ale również od sztywności samej obrabiarki. Długi wysięg narzędzia z oprawki lub niestabilne zamocowanie detalu na stole roboczym obniżają tolerancję na standardowe ustawienia. Każdy dodatkowy centymetr odległości między łożyskiem a ostrzem potęguje siły odśrodkowe. Powstałe w ten sposób drgania zmuszają operatora do znacznej redukcji posuwu i obrotów. Solidne mocowanie i minimalny wysięg wrzeciona pozwalają w pełni wykorzystać potencjał szybkich cykli obróbczych.
W zakładach produkujących stolarkę otworową i meble liczy się absolutna eliminacja przestojów związanych z ostrzeniem całych głowic. Rozwiązaniem tego problemu są narzędzia wykorzystujące wymienne ostrza z węglika spiekanego. Gdy profil ulega stępieniu, operator obraca lub wymienia samą płytkę, co przywraca pełną ostrość bez zmiany początkowej średnicy cięcia. Wysokiej klasy frez trzpieniowy do drewna utrzymuje stałą geometrię pracy przez wiele tygodni intensywnej eksploatacji w twardym materiale. Działająca w Skawinie firma Frezwid specjalizuje się w produkcji takich zaawansowanych systemów skrawających, dostarczając precyzyjne głowice i frezy dla zakładów przemysłowych.
Diagnoza i korekta parametrów przy problemach jakościowych
Błędy pojawiające się na krawędziach rzadko wynikają z wadliwego materiału wsadowego. Gdy na powierzchni drewna zostają ciemne ślady przypalenia, technolog powinien w pierwszej kolejności obniżyć prędkość obrotową wrzeciona lub proporcjonalnie zwiększyć posuw roboczy. Umiejętne żonglowanie tymi dwiema zmiennymi gwarantuje utrzymanie wymiarów bez nieuzasadnionych przestojów maszyny. Szybszy odbiór wióra skutecznie redukuje temperaturę w strefie skrawania.
Obecność poprzecznych śladów i chropowatości wskazuje na wibracje układu tnącego. Odpowiedzią na drgania jest podział naddatku materiału na mniejsze warstwy oraz fizyczna weryfikacja docisku w systemie mocującym maszynę. W przypadku występowania zadziorów i wyrywania włókien technolog sprawdza kierunek obróbki względem ułożenia słojów oraz weryfikuje, czy krawędzie skrawające nie uległy mikrowykruszeniom. Systematyczna korekta ustawień pozwala osiągnąć gładką krawędź i zoptymalizować cykl pod kątem długich serii produkcyjnych.
Kategorie artykułów
Polecane artykuły

Estetyka i funkcjonalność spienionych płyt PCV w designie wnętrz

Skuteczne metody czyszczenia zboża przed skupem

Estetyczne mosty i korony – jak wybrać najlepsze rozwiązanie?
