Artykuł sponsorowany
Jak przebiega prefabrykacja elementów ze stali czarnej dla instalacji przemysłowych w hali produkcyjnej
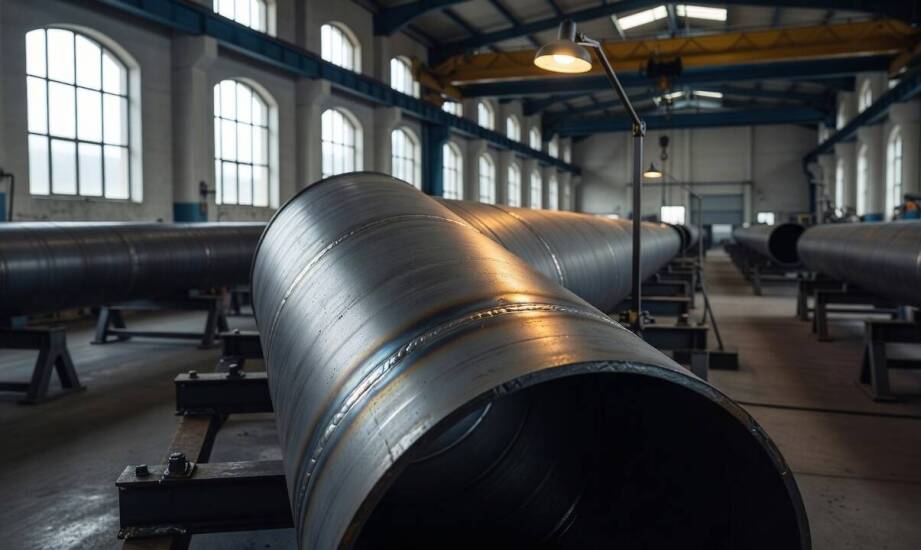
Poprawki spawalnicze i monterskie na placu budowy generują przestoje, które bezpośrednio opóźniają oddanie instalacji przemysłowych do użytku. Prace w warunkach terenowych wiążą się ze zmienną pogodą, ograniczonym dostępem do ciężkiego parku maszynowego oraz brakiem stabilnego, płaskiego podłoża pomiarowego. Trudno w takich okolicznościach utrzymać reżim technologiczny wymagany dla skomplikowanych układów rurociągowych czy dużych konstrukcji nośnych. Przeniesienie kluczowego etapu produkcji do zamkniętej hali zdecydowanie zmienia ten obraz. Inwestorzy i wykonawcy coraz częściej stawiają na przygotowanie gotowych do montażu modułów w kontrolowanym środowisku. Eliminuje to ryzyko błędów wymiarowych na etapie końcowego odbioru i pozwala na płynniejszą organizację pracy bezpośrednio na obiekcie docelowym.
Spawalność stali węglowej i dokumentacja warsztatowa
Stal węglowa o niskiej zawartości węgla, powszechnie stosowana w przemyśle, wyróżnia się bardzo dobrymi parametrami łączenia. Materiał zawierający do 0,3% węgla oraz do 0,9% manganu wykazuje minimalną skłonność do pęknięć na zimno. Stabilny proces spawalniczy w warunkach warsztatowych pozwala na pełną kontrolę cykli nagrzewania i stygnięcia złącza, co jest niezwykle trudne do osiągnięcia na otwartym powietrzu. Profesjonalna prefabrykacja stali czarnej wymaga jednak czegoś więcej niż tylko odpowiedniego materiału. Podstawą sukcesu całego procesu pozostaje precyzyjna dokumentacja warsztatowa, uzupełniona o rygorystyczne pomiary startowe. Rysunki technologiczne definiują dokładne wymiary, dopuszczalne odchyłki oraz specyfikację ukosowania krawędzi, eliminując pole do interpretacji przez montera na stanowisku pracy.
Praca w zakładzie umożliwia również zaplanowanie samej obróbki mechanicznej przed zajarzeniem łuku. Kolejność cięcia profili, rur i blach determinuje jakość późniejszego spasowania elementów. Nowoczesne technologie cięcia laserowego lub plazmowego gwarantują powtarzalność detali. Odpowiednio wyprofilowane krawędzie pod spoiny czołowe lub pachwinowe zapewniają swobodny dostęp ciekłego metalu do grani złącza. Równomierny przetop i brak nadmiernych szczelin technologicznych skracają czas spawania, a także redukują zużycie materiałów dodatkowych. Spasowanie zgodne z normami pozwala na stabilne osadzenie detali w pozycjonerkach, minimalizując powstawanie wad wewnętrznych w strukturze układanych ściegów.
Kontrola odkształceń i zabezpieczenie antykorozyjne
Długie sekcje rurociągowe oraz wielkogabarytowe ramy nośne wykazują naturalną tendencję do deformacji pod wpływem wysokiej temperatury. Nadmierne naprężenia skurczowe mogą całkowicie zaburzyć geometrię modułu, uniemożliwiając jego późniejsze wpasowanie w docelową infrastrukturę. Zapobieganie zniekształceniom polega na stosowaniu przemyślanych sekwencji kładzenia spoin, ryglowaniu elementów w przyrządach spawalniczych oraz aplikacji podgrzewania wstępnego. Zespół specjalistów w zakładzie produkcyjnym WELD-PRO realizuje te procedury w oparciu o zatwierdzone instrukcje technologiczne WPS. Ograniczenie odkształceń do wartości mieszczących się w normatywnych tolerancjach stanowi warunek konieczny do sprawnego połączenia modułów na budowie.
Kolejnym argumentem za realizacją prac w zakładzie jest jakość przygotowania powierzchni. Trwałość instalacji przemysłowych zależy od szczelności powłok ochronnych, a te wymagają idealnie czystego podłoża. Piaskowanie oraz nakładanie farb gruntujących odbywa się w odizolowanych komorach, z dala od wilgoci, kurzu i wahań temperatury. Aplikacja zabezpieczeń antykorozyjnych bezpośrednio po obróbce i badaniach nieniszczących NDT chroni materiał na czas transportu. Elementy opuszczające halę przechodzą wieloetapową kontrolę jakości. Weryfikacja obejmuje sprawdzenie zgodności wymiarowej, badanie wizualne oraz pomiar grubości nałożonych powłok malarskich. Inspektorzy opierają się tu na wytycznych normy PN-EN 1090 dla konstrukcji stalowych. Moduły trafiające do odbiorcy mają potwierdzoną geometrię, co radykalnie przyspiesza ostateczny montaż instalacji technologicznych.
Wartość prefabrykacji dla inwestycji przemysłowych
Przesunięcie ciężaru prac ze środowiska budowlanego do wyposażonego warsztatu to strategiczna decyzja optymalizacyjna. Zyski płynące z takiego modelu opierają się na bezkompromisowej kontroli nad każdym etapem wytwarzania – od cięcia i ukosowania, przez spawanie, aż po zabezpieczenie antykorozyjne. Gotowe sekcje rurociągowe i ramy docierają na plac budowy jako zweryfikowane, pełnowartościowe podzespoły. Logistyka dostaw poszczególnych modułów zgrywa się z harmonogramem prac na obiekcie, ograniczając potrzebę magazynowania wrażliwych elementów pod gołym niebem. Eliminacja kosztownych poprawek wymiarowych i spawalniczych przekłada się na przewidywalność całego procesu inwestycyjnego. Instalacje zmontowane z perfekcyjnie przygotowanych modułów wykazują dłuższą żywotność i bezawaryjność w trudnych warunkach eksploatacyjnych.
Kategorie artykułów
Polecane artykuły

Estetyka i funkcjonalność spienionych płyt PCV w designie wnętrz

Skuteczne metody czyszczenia zboża przed skupem

Estetyczne mosty i korony – jak wybrać najlepsze rozwiązanie?
