Artykuł sponsorowany
Dlaczego aluminium oblepia frez i kiedy seria przestaje być powtarzalna
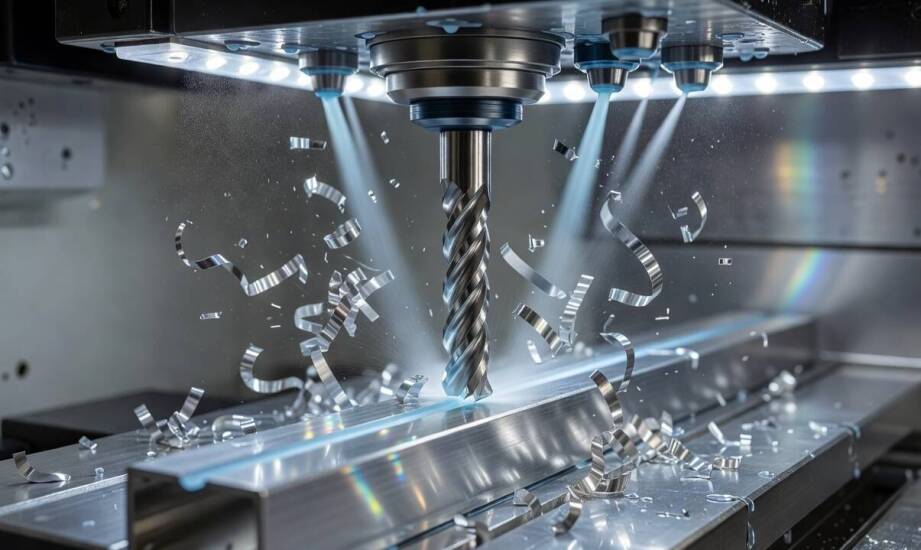
Podczas seryjnego frezowania profili aluminiowych na obrabiarkach CNC pierwszy sygnał problemu pojawia się często znacznie szybciej, niż wystąpi widoczne fizyczne zużycie ostrza. Operator maszynowy zauważa nieoczekiwany wzrost oporów posuwu lub zmianę charakterystycznego dźwięku pracy wrzeciona, choć samo narzędzie wciąż wygląda na świeżo zamontowane. Seria przestaje być w pełni powtarzalna w momencie, gdy narost materiału zaczyna trwale zmieniać geometrię krawędzi tnącej. Tego typu zjawisko natychmiast wymusza przestoje, podnosi koszty produkcji i bezpośrednio wpływa na ostateczną jakość obrabianej powierzchni bocznej detalu. Zrozumienie mechanizmów stojących za przywieraniem gorącego wióra pozwala odpowiednio wcześnie wyeliminować błędy w doborze parametrów.
Przyczyny adhezji i rola geometrii narzędzia
Aluminium przywiera do powierzchni tnącej ze względu na stosunkowo niską twardość, wysoką plastyczność oraz specyficzną temperaturę w strefie skrawania. Ciepło generowane w trakcie intensywnej obróbki często zbliża się do punktu mięknienia stopu. W takich warunkach miękki materiał ulega niemal natychmiastowemu odkształceniu pod wpływem ciśnienia, tworząc niepożądane warstwy narostu, określane w branży jako BUE (z ang. Built-Up Edge). Wysoka przewodność cieplna stopów aluminiowych sprawia, że energia termiczna błyskawicznie przechodzi do samego narzędzia, pozostawiając oddzielany wiór w stanie wysoce kleistym. Słabe odprowadzanie urobku drastycznie pogarsza całą sytuację. Długie wióry nie opuszczają strefy cięcia na czas, przez co ponownie stykają się z krawędzią tnącą i ulegają trwałemu zapieczeniu.
Liczba ostrzy, kąt linii śrubowej oraz całkowita objętość rowka decydują o tym, czy proces ewakuacji wióra przebiega płynnie. Podstawowe frezy trzpieniowe do aluminium posiadają najczęściej od jednego do trzech piór. Zastosowanie większej liczby krawędzi tnących fizycznie zmniejsza przestrzeń roboczą dla materiału, co bezpośrednio potęguje ryzyko szybkiego zapychania się kanałów. Kąt helisy w optymalnym zakresie 35–45 stopni ułatwia transportowanie urobku ku górze układu i skutecznie tłumi szkodliwe drgania powstające podczas agresywnego zagłębiania się w materiał. Bardzo głębokie, odpowiednio wypolerowane rowki zwiększają objętość dostępną dla odbieranego wióra. Taki zabieg konstrukcyjny silnie obniża lokalną temperaturę i mocno ogranicza zjawisko adhezji. Zbyt niski posuw na ząb lub zbyt mała prędkość skrawania prowokują zjawisko tarcia zamiast gładkiego cięcia, przyspieszając budowanie się narostu.
Powłoki ochronne i objawy błędów w produkcji
Specjalistyczne powłoki PVD oraz stopień wygładzenia powierzchni roboczych odgrywają decydującą rolę w zachowaniu stabilności wymiarowej obrabianych detali. Badania materiałowe wskazują, że powłoka DLC potrafi obniżyć współczynnik tarcia do poziomu 0,05–0,1, a także zredukować adhezję o 60–70%, jeśli parametry chłodzenia i prędkość skrawania pozostają zoptymalizowane pod dany cykl. Powłoki na bazie TiB2 wykazują natomiast wyjątkowo niskie powinowactwo chemiczne do metali nieżelaznych, dzięki czemu izolacyjnie blokują przyklejanie się rozgrzanych cząstek stopu do ostrza. Całość procesu uzupełnia gładka faktura kanału odprowadzającego. Polerowana powierzchnia pozbawiona mikropęknięć nie zatrzymuje drobin aluminium, zauważalnie wydłużając stabilny czas pracy bez konieczności awaryjnego zatrzymywania maszyny w celu czyszczenia freza.
Zakład produkcyjny Frezwid z siedzibą w Skawinie opiera się na własnym, wieloletnim zapleczu konstrukcyjnym, projektując narzędzia skrawające, których geometria pozwala utrzymać odpowiednią ostrość podczas agresywnych operacji seryjnych. W praktyce warsztatowej operator dość wcześnie obserwuje symptomy świadczące o narastającym zjawisku oblepiania. W pierwszej fazie rosną siły skrawania, co przekłada się na wyższe obciążenie wrzeciona i większy pobór prądu przez maszynę. Chwilę później pogorszeniu ulega jakość wykończenia detalu, a krawędź przyjmuje matową, lekko poszarpaną lub wręcz nasmarowaną fakturę w miejsce oczekiwanego połysku. Zmianie ulega także odgłos zagłębiania się w materiał. Całkowite zignorowanie tych sygnałów prowadzi do etapu, w którym na ostrzach pojawia się widoczny, twardy srebrzysty nalot, definitywnie niszczący wypracowany profil obróbki.
Powtarzalność operacji w nowoczesnym zakładzie przetwórstwa metali kolorowych wymaga spojrzenia na proces w sposób w pełni zintegrowany. Pomyślne zakończenie serii zależy nie tylko od rygorystycznie dobranego węglika spiekanego, ale przede wszystkim od bezbłędnego zgrania geometrii obrotowej z kinematyką cięcia. Dopasowana liczba ostrzy, szeroki polerowany rowek wiórowy i powłoka redukująca tarcie tworzą mechaniczne środowisko, w którym precyzja krawędzi zachowuje tolerancję wymiarową nawet po wielokrotnym powieleniu cyklu. Taki stan operacyjny utrzymuje się przez setki detali pod warunkiem, że prędkość skrawania oraz dynamika odprowadzania wióra pozostają ściśle dostosowane do specyfiki konkretnego stopu aluminium. Dopiero po opanowaniu tych czynników produkcja przestaje być uzależniona od ciągłych interwencji po stronie obsługi obrabiarki.
Kategorie artykułów
Polecane artykuły
Estetyka i funkcjonalność spienionych płyt PCV w designie wnętrz
Skuteczne metody czyszczenia zboża przed skupem
Estetyczne mosty i korony – jak wybrać najlepsze rozwiązanie?
